
Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-16 Źródło:Ta strona


Wyobraź sobie, że spędzasz pół zmiany na układaniu nieskazitelnie wyglądającej stopki na wysokociśnieniowym złączu rurowym 6G, a inspektor badań nieniszczących (NDT) następnego ranka stwierdza, że jest ona pęknięta pod stopką. Masz dość nieudanych testów rentgenowskich i niekończącej się, brudnej harówki związanej z przeróbkami? Z pewnością nie jesteś jedyną osobą, która boryka się z tym problemem.
Podczas produkcji konstrukcji i zbiorników ciśnieniowych wilgoć z otoczenia niezwykle szybko niszczy pręty o niskiej zawartości wodoru. Nawet kilka godzin wystawienia na działanie wilgotnego poranka może naruszyć integralność chemiczną topnika. Na szczęście odpowiednio dobrana suszarka do prętów spawalniczych stanowi główną linię obrony przed zanieczyszczeniami atmosferycznymi. Zapobiega kosztownym defektom konstrukcyjnym na długo przed zajarzeniem łuku.
Jednak zakup odpowiedniego sprzętu wymaga czegoś więcej niż tylko chwycenia metalowego pudełka, które się nagrzewa. Musisz dokładnie dopasować możliwości termiczne i pojemność jednostki do dziennego tempa spalania swojej załogi. W tym obszernym przewodniku dowiesz się dokładnie, jakie specyfikacje są wymagane, aby utrzymać materiały eksploatacyjne w doskonałym stanie, a spoiny zgodnie z przepisami.
Wilgoć jest wrogiem: nawet krótki okres ekspozycji na warunki atmosferyczne może zniszczyć elektrody o niskiej zawartości wodoru (takie jak E7018), prowadząc do kosztownych wad konstrukcyjnych spoin.
Przechowywanie a ponowne suszenie: Potrzebujesz całkowicie różnych zakresów temperatur w zależności od tego, czy po prostu utrzymujesz fabryczną suchość (przetrzymywanie/przechowywanie), czy agresywnie odnawiasz pręty dotknięte wilgocią (ponowne suszenie/powtórne pieczenie).
Pojemność ma znaczenie: wybór pomiędzy małą, mobilną jednostką (10–20 funtów) a ogromnym stacjonarnym piekarnikiem (ponad 400 funtów) zależy całkowicie od liczebności załogi, lokalizacji miejsca pracy i dziennego zużycia materiałów eksploatacyjnych.
Zgodność ma kluczowe znaczenie: przestrzeganie norm AWS i ASME w zakresie zarządzania materiałami eksploatacyjnymi nie podlega negocjacjom w przypadku stali konstrukcyjnej i zastosowań w zbiornikach ciśnieniowych.
Dokładne zrozumienie sposobu degradacji elektrod to nie tylko teoria – to kluczowa rzeczywistość operacyjna dla każdego fabryki lub urządzenia mobilnego. Dedykowany piec prętowy jest absolutnie niezbędny do utrzymania integralności metalurgicznej jeziorka spawalniczego.
Powłoka topnika na elektrodach do spawania łukowego w osłonach metalowych (SMAW) jest wysoce higroskopijna. Aktywnie wysysa wilgoć z powietrza jak gąbka. Kiedy elektroda zanieczyszczona wilgocią zostanie zużyta, intensywne ciepło łuku spawalniczego gwałtownie rozkłada uwięzione cząsteczki wody (H₂O) na wodór i tlen.
W rezultacie wodór rozpuszcza się bezpośrednio w stopionym metalu spoiny. Gdy spoina ochładza się i twardnieje, wodór próbuje wydostać się na zewnątrz. Jeśli zostanie uwięziony w krzepnącym metalu lub w strefie wpływu ciepła (HAZ), powstaje ogromne naprężenie wewnętrzne. Zjawisko to prowadzi do pękania pod koralikami, powszechnie znanego jako pękanie indukowane wodorem (HIC) lub pękanie na zimno. Ponadto ulatniający się gaz może pozostawić puste przestrzenie, co powoduje znaczną porowatość. Obie wady niszczą wytrzymałość złącza na rozciąganie i gwarantują nieudaną ocenę nieniszczącą.
Podstawową funkcją urządzeń suszących jest stworzenie kontrolowanego mikrośrodowiska, które całkowicie zatrzymuje wchłanianie wilgoci. Utrzymując stałą, podwyższoną temperaturę otoczenia, komora zapobiega kondensacji i utrzymuje powłokę topnika na ustalonym fabrycznie poziomie wilgoci.
Inwestycja w odpowiednie zarządzanie materiałami eksploatacyjnymi bezpośrednio koreluje z ogromnymi oszczędnościami w kosztach operacyjnych. Kiedy elektrody zostaną wystawione na działanie atmosfery w stopniu przekraczającym określone limity, muszą zostać poddane długiemu, energochłonnemu procesowi dopalania lub wyrzucone do śmieci. Co ważniejsze, stosowanie uszkodzonych prętów prowadzi do wadliwych spoin, które wymagają żmudnego żłobienia łukowego, szlifowania i ponownego spawania. Wykorzystując niezawodne magazynowanie termiczne, zakłady produkcyjne minimalizują straty materiałów eksploatacyjnych i drastycznie redukują godziny pracy spędzane na przeróbkach.
Częstym powodem zamieszania, jaki widzę na halach produkcyjnych, jest mieszanie przechowywania (przechowywanie) z ponownym pieczeniem (ponowne suszenie). Te dwa procesy wymagają zupełnie różnych profili termicznych i służą zupełnie innym celom. Wybranie niewłaściwej temperatury może spowodować, że głęboko osadzona wilgoć nie zostanie usunięta lub trwale zniszczy elektrodę.
Piece do przechowywania zaprojektowano w jednym bardzo konkretnym celu: aby utrzymać suche nowe, niezanieczyszczone pręty natychmiast po rozbiciu hermetycznie zamkniętej fabrycznej puszki.
W przypadku standardowych elektrod niskowodorowych wymagana temperatura przechowywania wynosi zazwyczaj od 250°F do 300°F (120°C do 150°C). W tej temperaturze powietrze otoczenia wewnątrz komory pozostaje znacznie powyżej punktu rosy. Ważne jest, aby zrozumieć, że piece do przechowywania nie mają pojemności cieplnej umożliwiającej wypalenie wilgoci po namoczeniu pręta. Na przykład, jeśli spawacz zostawi garść E7018 na tylnej klapie ciężarówki podczas wilgotnej porannej zmiany, wrzucenie ich z powrotem do piekarnika o temperaturze 250°F tego popołudnia nie uratuje ich.
Natomiast gdy elektrody były wystawione na działanie atmosfery dłużej, niż pozwalają na to przepisy branżowe, należy je poddać rygorystycznej regeneracji. Te jednostki suszące działają w znacznie wyższych temperaturach, zwykle w zakresie od 500°F do 800°F (260°C do 425°C), w zależności od dokładnego składu topnika.
Ponowne suszenie w wysokiej temperaturze dosłownie wygotowuje głęboko wchłoniętą wilgoć z topnika, przywracając jego właściwości o niskiej zawartości wodoru. Jednak proces ten musi być wykonany precyzyjnie. Wypiekanie prętów w temperaturach przekraczających zalecenia producenta zniszczy chemiczne spoiwa zawarte w topniku. Jeśli te spoiwa zawiodą, topnik stanie się kruchy, odpadnie z drutu rdzeniowego i sprawi, że elektroda stanie się całkowicie bezużyteczna.
Typ elektrody | Przykłady klasyfikacji | Temperatura przechowywania/przechowywania | Temperatura ponownego suszenia/dopalania |
|---|---|---|---|
Niskowodorowa (stal miękka) | E7018, E7016, E8018 | 250°F - 300°F (120°C - 150°C) | 500°F - 800°F (260°C - 425°C) przez 1-2 godziny |
Stal nierdzewna | E308L, E309L, E316L | 200°F - 250°F (95°C - 120°C) | 400°F - 600°F (205°C - 315°C) przez 1-2 godziny |
Celulozowy | E6010, E6011 | NIE PRZECHOWYWAĆ W PIEKARNIKU | NIE SUSZAĆ |
Ostrzeżenie dotyczące prętów celulozowych: Należy koniecznie pamiętać, że elektrody celulozowe opierają się na określonej zawartości wilgoci wewnętrznej, aby wytworzyć agresywny gaz osłonowy i zapewnić głęboką penetrację. Pieczenie ich niszczy stabilność łuku.
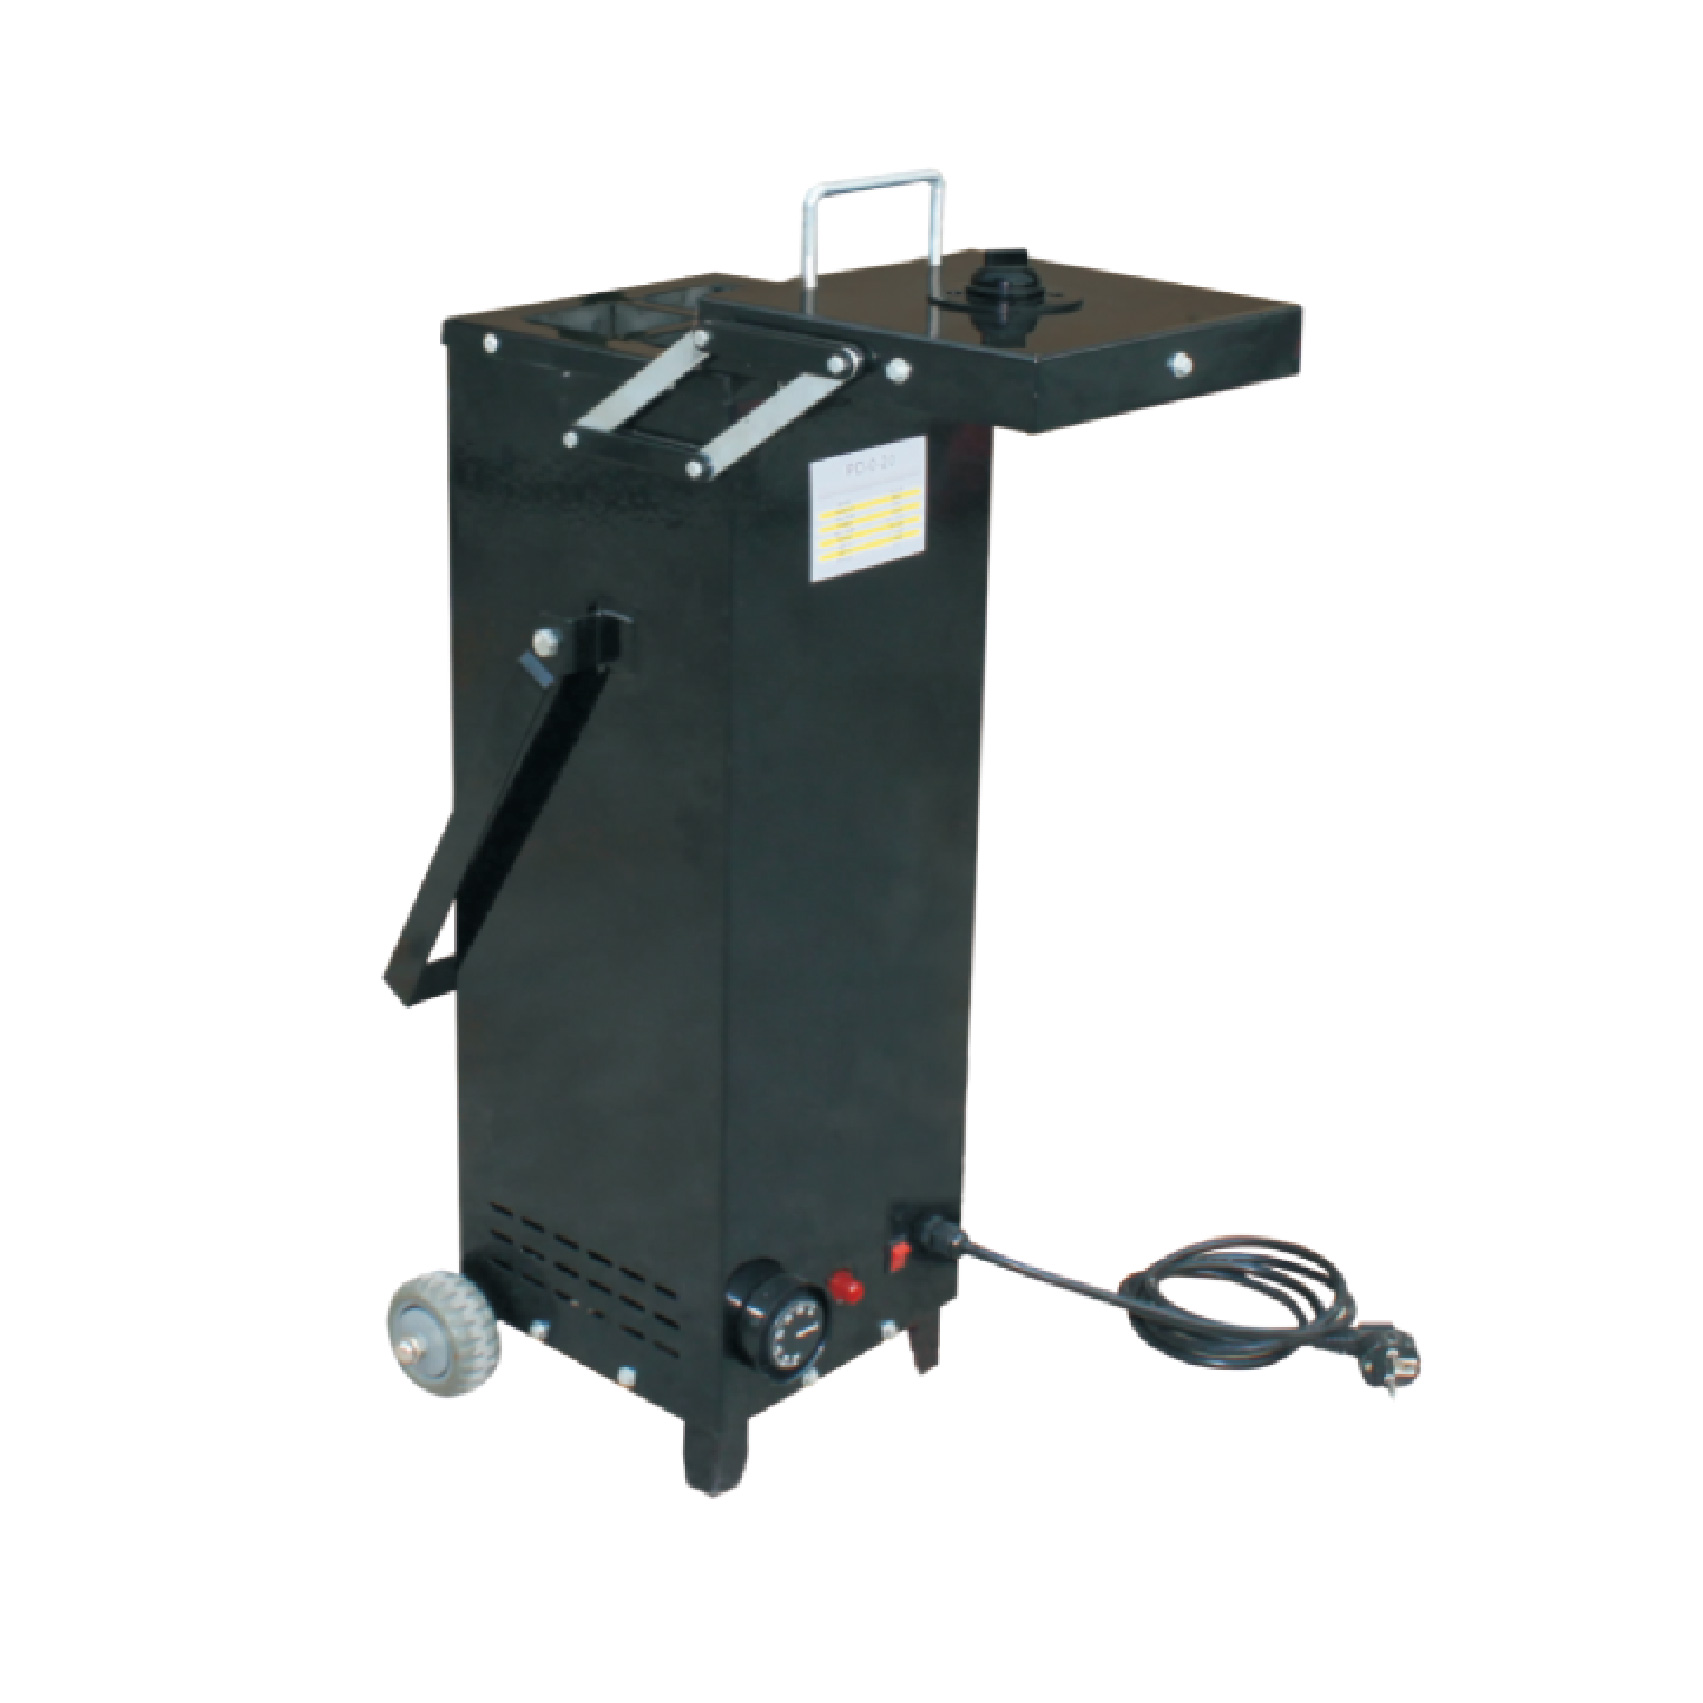
Z czysto logistycznego punktu widzenia pojemność decyduje o przepływie pracy. Zakup jednostki o zbyt małych wymiarach prowadzi do frustrujących wąskich gardeł, ponieważ spawacze czekają na świeże pręty, podczas gdy jednostka o zbyt dużych rozmiarach marnuje miejsce i energię elektryczną.
Jednostki mobilne są absolutnymi końmi pociągowymi w operacjach terenowych. Zaprojektowany, aby pomieścić od 10 do 20 funtów (około 5 do 10 kg) elektrod, przenośny piec elektrodowy jest idealny dla załóg rurociągów, mobilnych platform naprawczych i ślusarzy przykręcających stal konstrukcyjną.
Ich cechą charakterystyczną jest wytrzymała mobilność. Są lekkie, wyposażone w solidne uchwyty do przenoszenia i zaprojektowane tak, aby przetrwać nieuniknione upadki i uderzenia podczas transportu w miejscu pracy. Wiele z tych modeli terenowych jest wyposażonych w funkcję podwójnego zasilania AC/DC, dzięki czemu operator może podłączyć je bezpośrednio do pomocniczego źródła zasilania spawarki napędzanej silnikiem. Pojemność od 10 do 20 funtów zazwyczaj mieści wystarczającą ilość materiałów eksploatacyjnych, aby utrzymać jednego spawacza podczas standardowej zmiany bez konieczności długiego powrotu do centralnego łoża narzędziowego.
Dla małych i średnich warsztatów produkcyjnych, warsztatów samochodowych i szkół zawodowych, modele stołowe (o udźwigu od 50 do 150 funtów) zapewniają idealną równowagę. Są stacjonarne, ale można je stosunkowo łatwo przenieść w przypadku zmiany układu sklepu. Jednostka średniej wielkości wygodnie obsługuje zespół dwóch do czterech spawaczy ciągnących pręty w sposób ciągły przez cały dzień.
Ciężka produkcja przemysłowa, przemysł stoczniowy i duzi producenci stali konstrukcyjnej wymagają rozwiązań w zakresie magazynowania masowych materiałów luzem. Piece o dużej pojemności podłogowej są zaprojektowane tak, aby pomieścić od 400 do ponad 1000 funtów elektrod spawalniczych. Urządzenia te służą jako stałe elementy wyposażenia hali produkcyjnej. Ze względu na swoje rozmiary i ogromną masę ładunku, te jednostki przemysłowe są zwykle budowane z otworami na wózki widłowe u podstawy, zapewniającymi bezpieczne pozycjonowanie.
W ostatnich latach w branży produkcyjnej nastąpił ogromny zwrot w kierunku bardziej rygorystycznego zapewniania jakości i cyfrowej identyfikowalności. Ponieważ wymagania inżynieryjne wymuszają stosowanie stali o wyższej wytrzymałości, które są wykładniczo bardziej podatne na pękanie wodorowe, tolerancja na złe zarządzanie materiałami eksploatacyjnymi całkowicie zniknęła.
Obserwujemy wyraźną tendencję, w której główni wykonawcy i organy audytowe odchodzą od podstawowych tarcz analogowych. Obecnie nowoczesne obiekty przemysłowe coraz częściej wymagają sprzętu ze zintegrowanymi funkcjami rejestracji danych i programowalnymi sterownikami proporcjonalno-całkująco-różniczkującymi (PID). Ta zaawansowana automatyzacja umożliwia menedżerom ds. kontroli jakości pobieranie historycznych wykresów temperatur, co ostatecznie udowadnia zewnętrznym audytorom, że określona partia prętów utrzymywana była w dokładnych parametrach zgodnie z normami przez całą dobę, 7 dni w tygodniu. Co więcej, na rynku panuje silny trend w kierunku wysoce izolowanych, energooszczędnych konstrukcji, które obniżają zużycie energii, a jednocześnie utrzymują chłodną w dotyku obudowę zewnętrzną, co drastycznie poprawia bezpieczeństwo w hali produkcyjnej.
W profesjonalnych środowiskach spawalniczych, szczególnie tych obejmujących stal konstrukcyjną lub zbiorniki ciśnieniowe, zarządzanie temperaturą to nie tylko najlepsza praktyka – to surowe prawo. Przestrzeganie norm ustalonych przez Amerykańskie Towarzystwo Spawalnicze (AWS D1.1) i Amerykańskie Stowarzyszenie Inżynierów Mechaników (ASME sekcja IX) jest obowiązkowe.
Kody określają bardzo szczegółowe parametry postępowania z elektrodami o niskiej zawartości wodoru. Po otwarciu hermetycznie zamkniętego pojemnika z E7018 pręty należy natychmiast umieścić w pomieszczeniu o temperaturze minimalnej 250°F (120°C).
Jeśli pręt zostanie wyjęty z ogrzewanego środowiska, rozpoczyna się ścisły „zegar ekspozycji”. W standardowych warunkach atmosferycznych maksymalny czas ekspozycji elektrody E7018 wynosi zaledwie 4 godziny. W środowiskach o dużej wilgotności względnej to dopuszczalne okno znacznie się kurczy. Jeżeli elektroda nie zostanie zużyta na czas, należy ją zwrócić w celu udokumentowanego cyklu dogrzewania, zanim będzie mogła legalnie dotknąć złącza konstrukcyjnego.
Zgodność jest absolutną podstawą zapewnienia jakości. W komercyjnych miejscach pracy zewnętrzni certyfikowani inspektorzy spawalniczy (CWI) rutynowo kontrolują praktyki przechowywania elektrod spawalniczych . Sprawdzą, czy sprzęt jest włączony, działa w prawidłowej temperaturze i czy wewnętrzne termometry są odpowiednio skalibrowane. Niezachowanie zgodnego przechowywania zwykle skutkuje wydaniem przez inspektora raportu o niezgodności (NCR). Prowadzi to do wstrzymania produkcji, obowiązkowego szlifowania wszystkich spoin wykonanych niesprawdzonymi prętami i dotkliwych kar finansowych.
Podczas oceny sprzętu dla Twojej placówki lub platformy mobilnej krytyczne znaczenie ma uwzględnienie podstawowej wydajności. Należy ocenić komponenty sprzętowe, które decydują o trwałości urządzenia, sprawności cieplnej i zdolności przetrwania w trudnych warunkach przemysłowych.
Termostat jest mózgiem operacji. Termostaty analogowe wykorzystują bimetaliczny mechanizm paska lub rurki kapilarnej do regulacji ciepła. Są one bardzo cenione w błocie i błocie. Ze względu na brak czułych mikroprocesorów, sterowniki analogowe są wysoce odporne na intensywne wibracje urządzenia spawalniczego z silnikiem wysokoprężnym i unoszący się w powietrzu pył szlifierski. Jednakże zazwyczaj oferują one szerszą zmienność temperatur (±10°F do ±20°F).
Z drugiej strony kontrolery cyfrowe zapewniają najwyższą dokładność. Cyfrowy termostat wykorzystuje termoparę do monitorowania temperatury wewnętrznej i precyzyjnie reguluje elementy grzejne, często utrzymując temperaturę w zakresie ±2°F od wartości zadanej. Ten poziom dokładności jest praktycznie obowiązkowy w przypadku produkcji zbiorników lotniczych, nuklearnych i wysokociśnieniowych.
Sprawność cieplna określa, ile energii zużywa urządzenie i jak bezpieczne jest ocieranie się przez operatora. Przeglądając specyfikacje, szukaj jednostek izolowanych 1,5 do 2 cali włókna szklanego lub wełny mineralnej o dużej gęstości. Zapewnia to, że nawet gdy rdzeń wewnętrzny osiągnie 800°F, powłoka zewnętrzna pozostanie stosunkowo chłodna, co zapobiega poważnym zagrożeniom poparzeniem.
Architektura wewnętrzna jest cechą często pomijaną. Po prostu wrzucanie różnych rodzajów prętów spawalniczych do jednej, otwartej komory to okropna praktyka, która prowadzi do zanieczyszczenia krzyżowego. Wewnętrzne półki umożliwiają odpowiedni konwekcyjny przepływ powietrza, zapewniając, że pręty w środku stosu rzeczywiście osiągną docelową temperaturę. W szczególności niezbędne są przegródki wewnętrzne. Przechowywanie prętów ze stali miękkiej E7018 w tej samej niepodzielnej przestrzeni, co pręty ze stali nierdzewnej 316L, może prowadzić do przypadkowego wymieszania. Jeśli spawacz przez pomyłkę weźmie niewłaściwy pręt z mieszanego stosu, powstała spoina ulegnie korozji galwanicznej i ostatecznie ulegnie uszkodzeniu.
Zakup odpowiedniego sprzętu to dopiero pierwszy krok. Aby naprawdę chronić swoje konstrukcje spawane, Twój zespół musi wdrożyć rygorystyczne standardowe procedury operacyjne (SOP) na podłodze. Nawet najbardziej zaawansowana technologia nie jest w stanie zrekompensować nieprawidłowej obsługi spawacza.
Zarządzanie zapasami ma kluczowe znaczenie. Elektrody spawalnicze nie mają nieskończonego okresu trwałości po wyjęciu z oryginalnego opakowania. Aby ograniczyć degradację, zakłady produkcyjne muszą wdrożyć metodę „pierwsze weszło, pierwsze wyszło” (FIFO). Operatorzy powinni fizycznie oddzielić starsze pręty od świeżych, korzystając z wewnętrznych przegródek piekarnika. Spawacze muszą zostać specjalnie przeszkoleni, aby najpierw czerpać z wyznaczonej „najstarszej” sekcji, co zapobiega scenariuszowi, w którym starsze pręty zalegają miesiącami na dnie stosu.
Kolejnym kluczowym aspektem jest zrozumienie twardych ograniczeń procesu dopalania. Powłoka topnika chemicznego zawiera specyficzne spoiwa krzemianowe, które utrzymują sproszkowane minerały i stopy w drucie rdzeniowym. Poddanie pręta ekstremalnym temperaturom ponownego suszenia powoduje poważne obciążenie tych chemicznych środków wiążących.
Przepisy branżowe ogólnie stanowią, że silnie narażoną elektrodę można dopiekać maksymalnie jeden lub dwa razy. W przypadku wielokrotnego pieczenia krzemiany ulegną krystalizacji. Topnik stanie się kruchy i odpryskuje podczas manipulacji. Dlatego śledzenie cykli ponownego suszenia jest obowiązkowe. Jeśli wędki po raz drugi przekroczą dopuszczalny limit ekspozycji na warunki atmosferyczne, należy je wyrzucić. Koszt wyrzucenia kilku funtów uszkodzonych elektrod jest nieskończenie niższy niż koszt robocizny żłobienia pękniętej spoiny.
Wybór odpowiedniego sprzętu ostatecznie zależy od codziennego zużycia materiałów eksploatacyjnych, środowiska pracy i rygorystyczności przepisów, zgodnie z którymi spawane są. Musisz dokładnie dopasować swoje specyficzne wymagania dotyczące temperatury, rozumiejąc ogromną różnicę pomiędzy zwykłym trzymaniem świeżych prętów a ponownym dopiekaniem na siłę tych, które zostały uszkodzone.
Inwestycja w dedykowany piec do suszenia elektrod chroni ogólną jakość spoin, zapewnia ścisłą zgodność z przepisami oraz pozwala zaoszczędzić cenny czas i pieniądze Twojej firmy poprzez wyeliminowanie konieczności wykonywania poprawek. Zapobiegaj kosztownym defektom i utrzymuj swoją reputację zawodową, poważnie traktując kontrolę wilgoci.
Chcesz ulepszyć system zapewnienia jakości swojego sklepu? Już dziś przejrzyj pełny katalog jednostek stacjonarnych i przenośnych w firmie Starex Weld, aby znaleźć dokładną wydajność i specyfikacje termiczne wymagane dla Twojego następnego dużego projektu produkcyjnego.
Elektrody należy umieścić w miejscu przechowywania natychmiast po zerwaniu fabrycznego uszczelnienia hermetycznego. Celem jednostki przetrzymującej (pracującej w temperaturze od 250°F do 300°F) jest zapobieganie; przede wszystkim powstrzymuje topnik przed wchłanianiem wilgoci z otoczenia. Jeśli pozostawisz pręty na stole warsztatowym na kilka dni, wchłoną one znaczną ilość wody atmosferycznej. Chociaż można je później wysuszyć, wymaga to specjalistycznej jednostki do dopalania w wysokiej temperaturze (pracującej w temperaturze od 500°F do 800°F). Standardowy pojemnik do przechowywania nie wytwarza wystarczającej ilości ciepła, aby wygotować głęboko wchłoniętą wilgoć. Zapobieganie jest zawsze skuteczniejsze i bezpieczniejsze niż przywracanie.
Tak, nadmierne pieczenie jest poważnym błędem operacyjnym. Wypalanie elektrod w temperaturach wyższych niż podane przez producenta lub pozostawienie ich w cyklu dogrzewania w wysokiej temperaturze przez zbyt wiele godzin spowoduje trwałe zniszczenie pręta. Ekstremalne ciepło rozkłada chemiczne środki wiążące (krzemiany sodu i potasu) zawarte w topniku. Kiedy tak się dzieje, topnik staje się nadmiernie suchy i łamliwy, co powoduje jego odpadanie od drutu rdzeniowego podczas manipulacji lub podczas zajarzania łuku. Aby uzyskać dokładne wartości graniczne temperatur, należy zawsze zapoznać się z arkuszem danych producenta konkretnego spoiwa.
Nie wszystkie spoiwa wymagają magazynowania termicznego; w rzeczywistości niektórzy są przez to zniszczeni. Elektrody celulozowe, takie jak E6010 i E6011, są zaprojektowane z użyciem topnika na bazie papieru, który wyraźnie wymaga określonej zawartości wilgoci (zwykle od 3% do 7%), aby działać. Ta wewnętrzna wilgoć odparowuje podczas spawania, tworząc niezbędny gaz osłonowy i silny, kopiący łuk charakterystyczny dla tych prętów. Umieszczenie prętów celulozowych w rozgrzanym środowisku spowoduje ich całkowite wysuszenie, co spowoduje słaby, niestabilny łuk i słabą penetrację. Ponadto lity drut MIG i gołe spoiwa TIG nie są pokryte topnikiem i dlatego nie pochłaniają wilgoci w sposób wymagający zarządzania ciepłem.
Używanie urządzenia kuchennego do przemysłowych prętów spawalniczych jest zarówno nieskuteczne, jak i wysoce niebezpieczne. Urządzenia gospodarstwa domowego nie są wyposażone w wytrzymałą izolację, precyzyjne regulatory temperatury PID i specjalne systemy wentylacyjne wymagane do spójnego i bezpiecznego odprowadzania wilgoci przemysłowej. Co ważniejsze, stanowi to poważne zagrożenie dla zdrowia. Topnik na elektrodach spawalniczych zawiera złożone chemikalia przemysłowe, proszki metaliczne i krzemiany. Ogrzewanie tych materiałów powoduje wydzielanie się oparów i gazów chemicznych, które zanieczyszczają wnętrze urządzenia. Pieczenie przemysłowych metali wypełniających w tym samym środowisku, w którym przygotowuje się żywność, stwarza bezpośrednie ryzyko toksykologiczne dla zdrowia ludzkiego.