
Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-03 Źródło:Ta strona


Znajdujesz się w ciasnej przestrzeni, wpatrujesz się w zimną miedzianą spoinę i czekasz, aż strumień zacznie bulgotać. Ale materiał po prostu nie nagrzeje się wystarczająco szybko. W takich chwilach szybko zorientujesz się, że zabrałeś ze sobą niewłaściwe narzędzie do pracy. Wybór pomiędzy gazem MAPP a propanem nie polega jedynie na zakupieniu najtańszej butli w lokalnym sklepie z narzędziami. Zasadniczo decyduje o szybkości, jakości i ostatecznym powodzeniu projektów związanych z obróbką metali.
Niezależnie od tego, czy jesteś doświadczonym technikiem HVAC, który układa wysokociśnieniowe przewody chłodnicze, czy też majsterkowiczem naprawiającym nieszczelną rurę w budynkach mieszkalnych, zrozumienie odrębnych właściwości termicznych tych paliw ma kluczowe znaczenie. W tym przewodniku terenowym omówimy dokładne różnice między tymi dwoma gazami. Przeanalizujemy ich rzeczywiste zastosowania w różnych branżach i pomożemy Ci dokładnie określić, która konfiguracja pasuje do Twojego samochodu serwisowego.
Temperatura ma znaczenie: nowoczesny substytut gazu MAPP pali się znacznie cieplej (do 3730°F lub 2054°C w powietrzu) niż standardowy propan (około 3600°F). Zapewnia to doskonałą wydajność w przypadku ciężkich prac metalowych.
Szybkość i wydajność: Paliwo MAPP przekazuje energię cieplną do metalu ze znacznie większą szybkością. Ten szybki transfer skraca czas spędzony na każdym połączeniu i minimalizuje ryzyko przenikania ciepła do otaczających wrażliwych elementów.
Specyfika zastosowania: Propan pozostaje wysoce opłacalny. Doskonale nadaje się do podstawowego lutowania miękkiego i lekkich prac domowych. I odwrotnie, MAPP jest bezkompromisowym standardem dla profesjonalistów z branży HVAC i łączenia metali twardych.
Wszechstronność narzędzi: Najwyższej jakości nowoczesny sprzęt umożliwia użytkownikom płynne przełączanie pomiędzy butlami z paliwem w zależności od konkretnych wymagań projektu.
Wygoda i bezpieczeństwo: zastosowanie układu zapłonu uruchamianego spustem radykalnie poprawia bezpieczeństwo w miejscu pracy i wydajność pracy, niezależnie od spalanego gazu.
Aby naprawdę zrozumieć zalety swojego sprzętu, musisz przyjrzeć się składowi chemicznemu zużywanego przez niego paliwa. Pierwotnie MAPP oznaczał metyloacetyleno-propadien propan. Chociaż produkcja oryginalnej MAPP została zakończona wiele lat temu, współcześni profesjonaliści używający tego terminu zazwyczaj odnoszą się do wysoce wydajnego substytutu propylenu, powszechnie określanego jako MAP-Pro.
Zaprojektowane specjalnie do obsługi wyższych ciśnień wewnętrznych i intensywnej mocy cieplnej, wysokiej jakości palniki grzewcze w połączeniu z gazem MAPP są preferowane przez profesjonalistów z branży z jednego głównego powodu: szybkiego przenoszenia ciepła. Chociaż szczytowa różnica temperatur między MAPP i propanem może wydawać się na papierze stosunkowo niewielka, gaz MAPP znacznie szybciej uwalnia energię cieplną do przedmiotu obrabianego. W rezultacie metal osiąga docelową temperaturę w ułamku czasu.
Natomiast propan jest standardowym, powszechnie dostępnym i wysoce stabilnym gazem ropopochodnym. Profil cieplny płomienia propanu jest wyraźnie niższy. Ponieważ przenosi ciepło wolniej, wymaga dłuższego, długotrwałego stosowania, aby doprowadzić grubsze metale do stanu nadającego się do obróbki. Jednak wolniejsze przenoszenie ciepła nie jest z natury wadą. Jest to naprawdę bardzo korzystne w przypadku zadań wymagających ostrożnej i wybaczającej kontroli temperatury.
Ze względu na przystępną cenę i możliwą do zarządzania moc cieplną, podstawowa konfiguracja na propan jest wykorzystywana przede wszystkim jako wysoce niezawodny palnik lutowniczy . Dominuje w sektorze instalacji wodno-kanalizacyjnych w budynkach mieszkalnych, doskonale sprawdza się w lutowaniu miękkim standardowych miedzianych rur wodociągowych 1/2 cala.
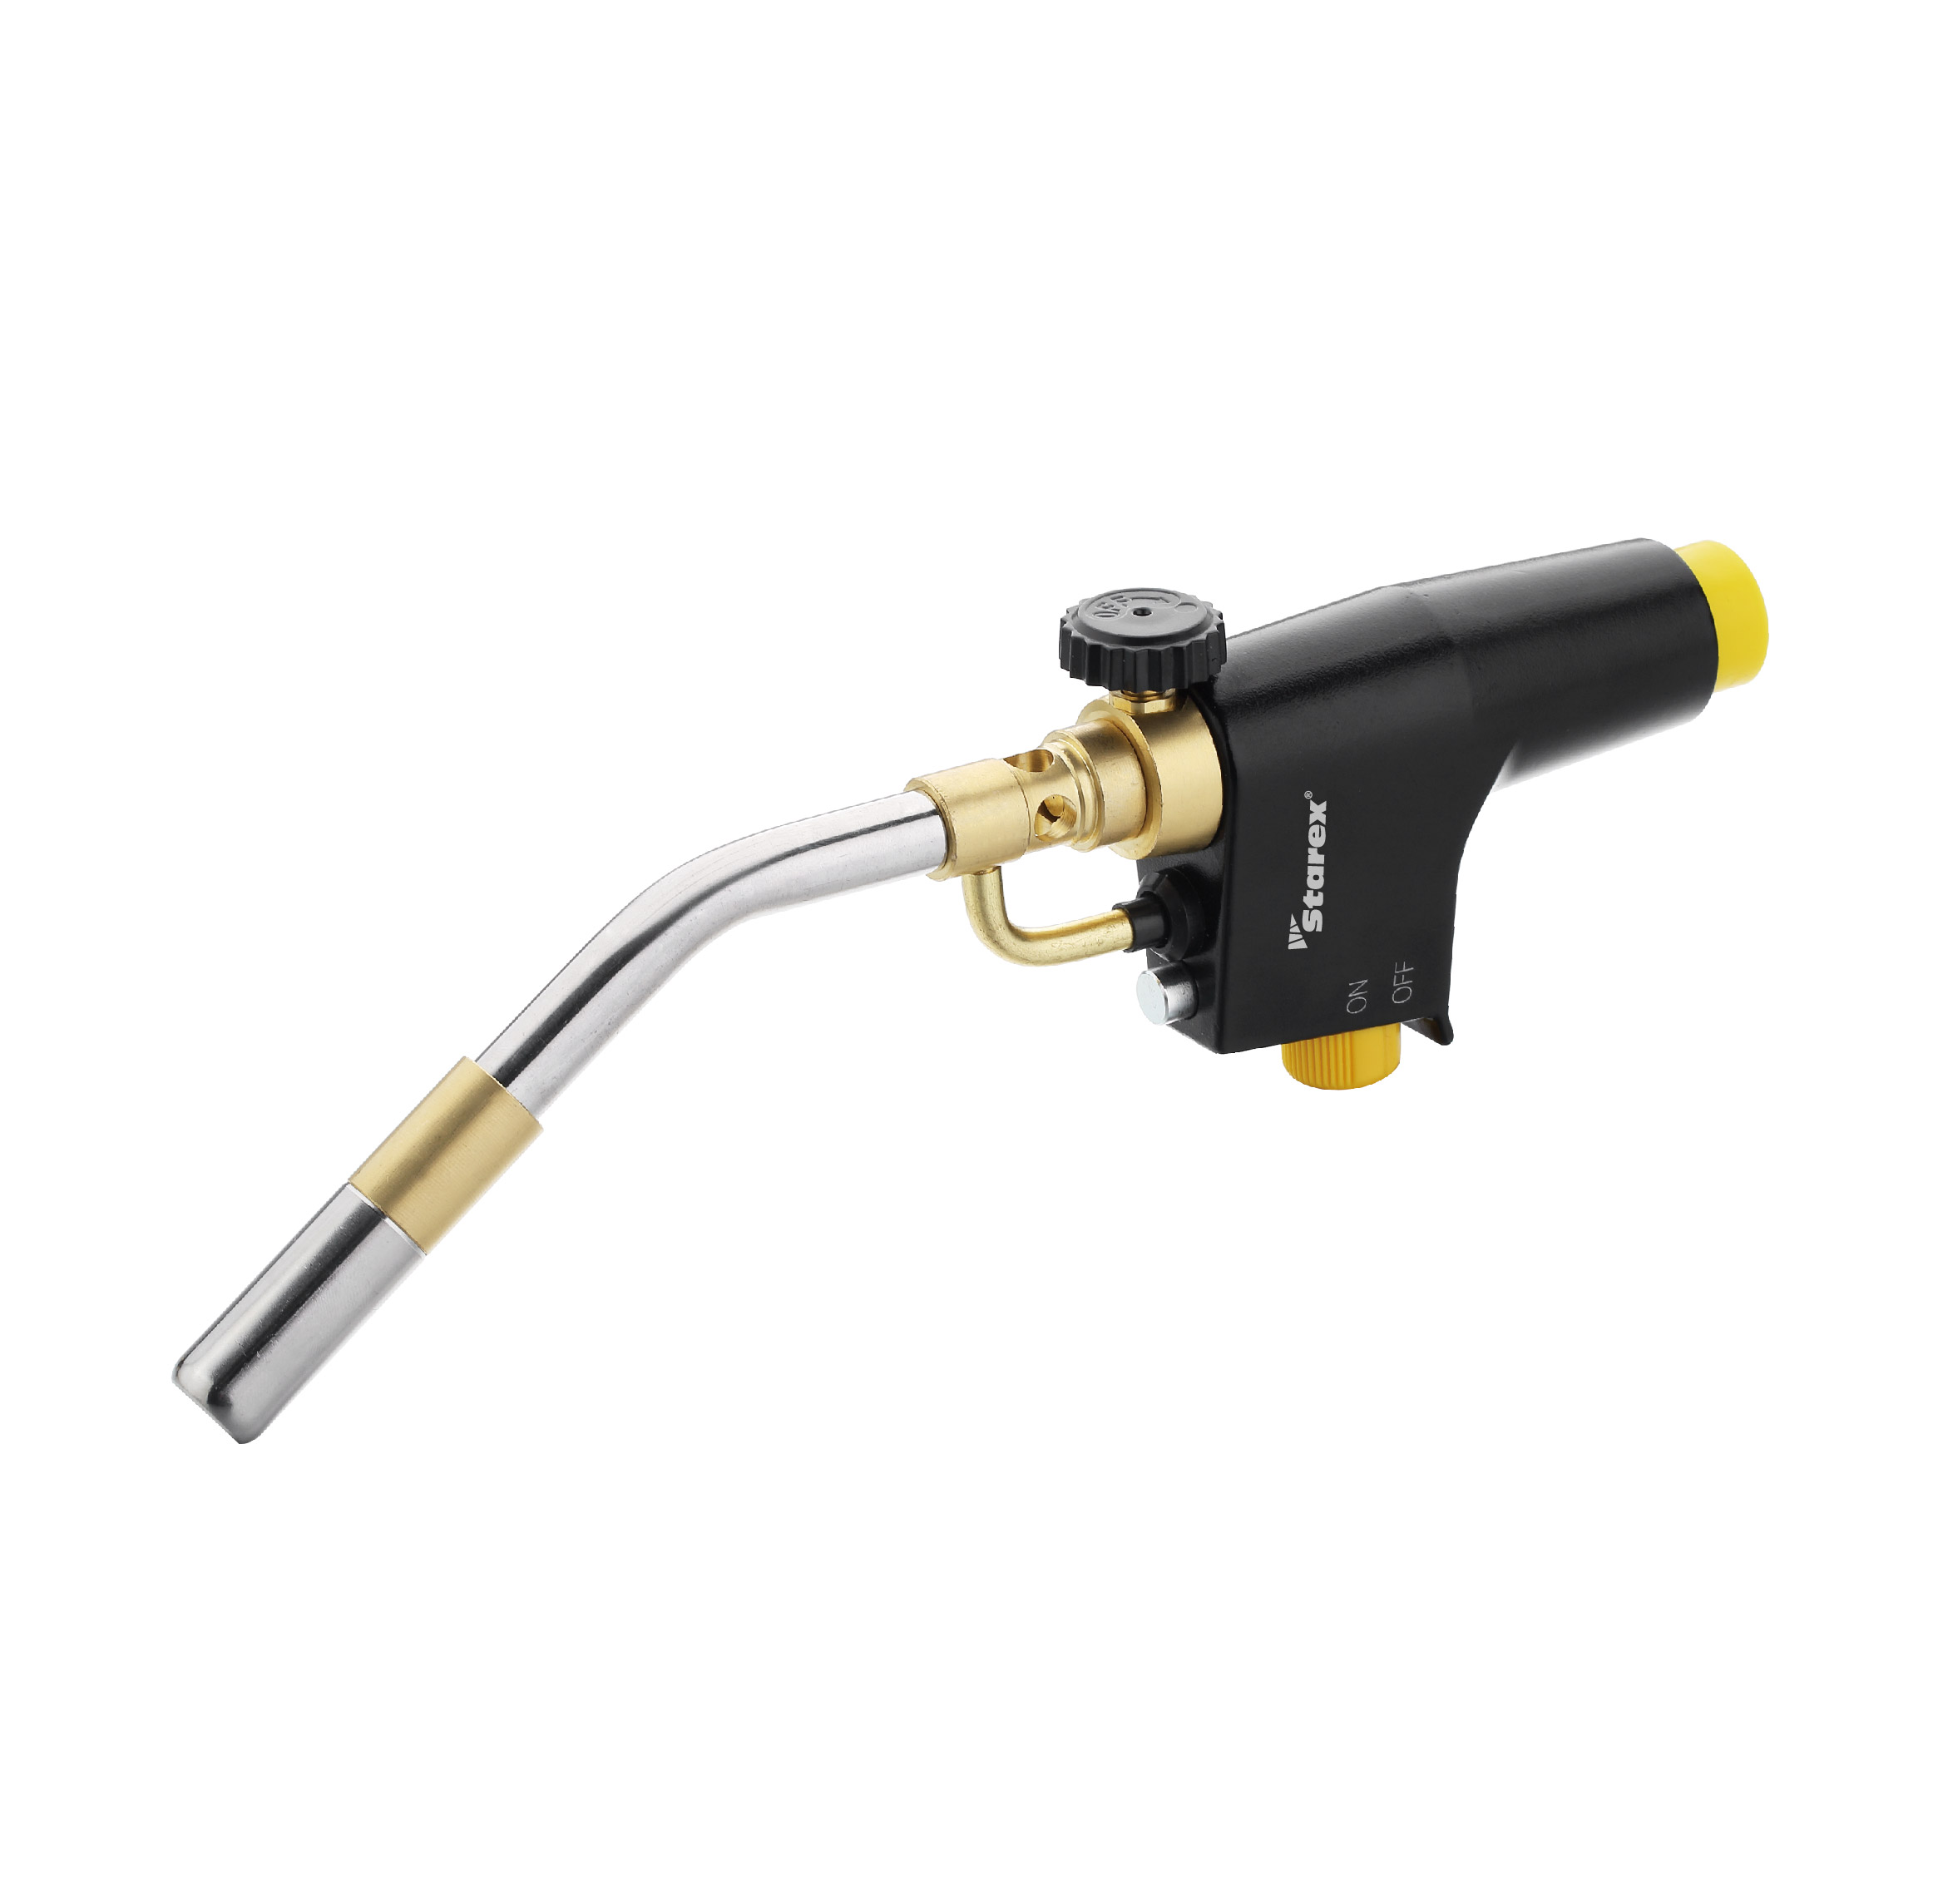
Wybór odpowiedniego paliwa wymaga analizy specyfikacji technicznych w połączeniu z praktycznymi wynikami w terenie. Poniższa tabela przedstawia podstawowe różnice pomiędzy dwoma rodzajami paliwa w przypadku stosowania w standardowej konfiguracji ręcznej.
Funkcja | Gaz MAPP (MAP-Pro/propylen) | Gaz propanowy |
|---|---|---|
Temperatura płomienia (w powietrzu) | ~3730°F (2054°C) | ~1982°C (3600°F) |
Szybkość przenikania ciepła | Niezwykle szybki | Umiarkowany / Wolniejszy |
Aplikacja podstawowa | Lutowanie, HVAC, kształtowanie metali | Lutowanie miękkie, rozmrażanie, kulinarne |
Ryzyko przegrzania | Wysoka (na cienkich metalach) | Niski do umiarkowanego |
Wstępny koszt paliwa | Wyższy | Niżej |
Chociaż dokładna różnica temperatur w powietrzu wynosi w przybliżeniu od 130°F do 150°F, prędkość wymiany ciepła pozostaje najważniejszym wskaźnikiem dla hutników. Szybsze przenoszenie ciepła oznacza, że materiał bazowy szybciej osiąga wymagany próg lutowania. Długotrwałe wystawienie na działanie otwartego płomienia zwiększa utlenianie (nagromadzenie się czarnego kamienia) wewnątrz rurki. Dlatego szybsze nagrzewanie oznacza mniejsze utlenianie, co ostatecznie skutkuje czystszym i mocniejszym połączeniem.
Co więcej, ponieważ gaz MAPP szybko kończy zadania, operator zużywa mniej gazu na każde połączenie. W środowisku komercyjnym, gdzie codziennie wytwarza się dziesiątki połączeń, ta zwiększona wydajność często równoważy wyższy koszt początkowy żółtej butli MAPP.
Aby wybrać odpowiednie narzędzie do ciężkich prac, istotne jest zrozumienie technicznej definicji procesu. Lutowanie twarde to proces łączenia metali, podczas którego metal wypełniający jest podgrzewany do temperatury powyżej 840°F (450°C) i rozprowadzany pomiędzy ściśle dopasowanymi częściami w wyniku działania kapilarnego. Ponieważ metal wypełniający wymaga intensywnego, zlokalizowanego ciepła do stopienia bez upłynniania metalu nieszlachetnego, wybór paliwa ma ogromne znaczenie.
Patrząc na ostatnie wydarzenia w branży HVAC, można zauważyć masowy, globalny zwrot w stronę czynników chłodniczych o niskim GWP (potencjale tworzenia efektu cieplarnianego), takich jak R-32 i R-454B. Te nowoczesne czynniki chłodnicze A2L działają pod ekstremalnymi ciśnieniami i mają łagodną palność. W rezultacie przepisy branżowe dotyczące integralności połączeń stały się bardziej rygorystyczne niż kiedykolwiek. Mikroskopijne wycieki nie są już tylko problemem wydajności; odpowiadają za bezpieczeństwo i zgodność.
Aby spełnić te rygorystyczne normy, technicy ściśle polegają na o dużej mocy, palniku do lutowania zasilanym gazem MAPP. Miedź posiada wyjątkową przewodność cieplną, szybko odprowadzając ciepło ze złącza. Gaz MAPP natychmiast dostarcza skoncentrowane ciepło, topiąc srebrny stop lutowniczy w ciągu kilku sekund i zapewniając strukturalnie nieskazitelne, szczelne połączenie, które jest w stanie wytrzymać nowoczesne ciśnienia systemowe.
Łączenie różnych metali, takich jak mosiądz ze stalą miękką, stanowi wyjątkową przeszkodę metalurgiczną. Stal ma ogromną masę termiczną. Aby strumień mógł się aktywować, wymagana jest znaczna ilość energii, aby osiągnąć odpowiednią temperaturę. Jeśli proces nagrzewania jest zbyt powolny, strumień chemiczny dosłownie wypali się, zanim stal osiągnie temperaturę docelową, w wyniku czego powstanie kruche, porowate złącze. Szybki transfer paliwa propylenowego skutecznie doprowadza stal do stanu wiśniowo-czerwonego, utrzymując aktywny topnik i czystość złącza.
Podczas gdy lutowanie wymaga najwyższej wydajności cieplnej, wiele codziennych zadań wymaga znacznie bardziej wyrozumiałego podejścia. Zastosowanie zbyt dużej ilości ciepła może łatwo zrujnować delikatny projekt.
Lutowanie miękkie jest standardową metodą łączenia domowych przewodów wodociągowych. W procesie tym wykorzystuje się cynę, antymon lub stopy lutownicze bezołowiowe, które topią się w znacznie niższych temperaturach — zwykle pomiędzy 350°F a 450°F. Do tych standardowych zadań hydraulicznych podstawowa konfiguracja propanu jest więcej niż wystarczająca.
Jeśli nie jesteś bardzo doświadczonym hydraulikiem, ogólnie odradza się stosowanie gazu MAPP w małych rurach miedzianych o średnicy 1/2 cala w budynkach mieszkalnych. Intensywne ciepło może łatwo przegrzać złącze, powodując wrzenie topnika w poczerniałą skorupę. To całkowicie zapobiega przyleganiu lutu do miedzi.
Mechanicy często borykają się z mocno zardzewiałymi śrubami kolektorów wydechowych lub elementów zawieszenia. Najskuteczniejszym sposobem na przerwanie tego chemicznego wiązania rdzy jest rozszerzalność cieplna. Ponieważ komponenty samochodowe działają jak masywne radiatory, gaz MAPP jest tutaj znacznie lepszy. Przekazuje ciepło do zapieczonej nakrętki tak szybko, że rozszerza się ona od śruby, zanim energia cieplna może przedostać się do otaczających plastikowych obudów lub gumowych tulei.
Wybór odpowiedniego paliwa to tylko połowa równania. Konstrukcja i konstrukcja samego sprzętu decydują o wydajności dostarczania paliwa do przedmiotu obrabianego. Przy ocenie narzędzi przeznaczonych na plac budowy znaczenie mają konkretne parametry sprzętu.
Historycznie rzecz biorąc, technicy musieli otwierać zawór gazowy i majstrować przy użyciu ręcznego wybijaka krzemienia, aby zapalić płomień. Jest to uciążliwa i niebezpieczna praktyka w ciasnych przestrzeniach. Inwestycja w nowoczesny palnik ręczny z automatycznym zapłonem radykalnie poprawia szybkość i bezpieczeństwo pracy. Modele wykorzystujące piezoelektryczny układ zapłonowy umożliwiają naciśnięcie spustu w celu jednoczesnego otwarcia zaworu i wygenerowania iskry. Zwolnienie spustu natychmiast gaśnie płomień, oszczędzając paliwo i zapobiegając przypadkowemu pożarowi warsztatu.
Wewnętrzna konstrukcja płomienicy determinuje zachowanie się ognia. Modele z najwyższej półki posiadają obrobioną maszynowo mosiężną końcówkę, która tworzy wir lub „wirujący” płomień. Ta aerodynamiczna konstrukcja wymusza całkowite owinięcie płomienia wokół krzywizny rury, zapewniając równomierne rozprowadzanie ciepła na całym obwodzie.
Profesjonalne przepływy pracy rzadko są statyczne. Wykonawca może rano przylutować małą linię wodną, a po południu lutować ciężką linię z czynnikiem chłodniczym. Najbardziej praktycznym rozwiązaniem jest inwestycja w uniwersalną głowicę palnika MAPP na gaz propan . Szukaj jednostek zbudowanych ze standardowych gwintów przyłączeniowych CGA600, wewnętrznych regulatorów z litego mosiądzu i rurek palnikowych ze stali nierdzewnej. Te wysokiej jakości głowice bezpiecznie radzą sobie z ekstremalną temperaturą propylenu, a jednocześnie nadają się do stosowania z tańszymi butlami z propanem do lekkich prac.
Wykonanie bezbłędnego lutowania wymaga ścisłego przestrzegania kroków proceduralnych. Pominięcie choćby jednego etapu może zagrozić integralności strukturalnej Twojej ciężkiej pracy. Wykonaj poniższe praktyczne kroki, aby uzyskać bezpieczne połączenie:
Krok 1: Przygotowanie: Czystość jest absolutna. Użyj płótna szmerglowego lub szczotek drucianych, aby wyszorować metale nieszlachetne, aż będą błyszczące i wolne od brudu, tłuszczu i ciemnej utleniania.
Krok 2: Wybór paliwa: Oceń grubość materiału. Przymocuj odpowiedni cylinder do głowicy palnika. Dokręć go ręcznie i przed kontynuowaniem uważnie słuchaj, czy nie słychać syczenia wskazującego na wyciek gazu.
Krok 3: Nakładanie topnika: W przypadku lutowania różnych metali nałóż równą warstwę odpowiedniego topnika chemicznego na oczyszczone złącze, aby zapobiec utlenianiu podczas cyklu nagrzewania.
Krok 4: Podgrzewanie złącza: Rozpal płomień i wyreguluj regulator. Umieść wewnętrzny niebieski stożek nieco dalej od metalu. Utrzymuj płomień w ciągłym ruchu zamaszystym, aby równomiernie ogrzać metale nieszlachetne. Nigdy nie podgrzewaj bezpośrednio pręta wlewowego.
Krok 5: Nakładanie stopu: Uważnie obserwuj metal. Gdy osiągnie matową wiśniową barwę, przyłóż pręt wypełniający do szwu złącza. Ciepło metalu nieszlachetnego powinno natychmiast stopić pręt, umożliwiając działanie kapilarne wciągając ciekły stop głęboko w złączkę.
Krok 6: Chłodzenie: Usuń ciepło i pozwól spoinie naturalnie ostygnąć w otaczającym powietrzu. Zbyt szybkie hartowanie w wodzie może spowodować mikropęknięcia złącza.
Nie zawsze. Chociaż głowice palników klasy premium są kompatybilne z dwoma urządzeniami, używanie gazu MAPP w narzędziu przeznaczonym wyłącznie do pracy z propanem może być bardzo niebezpieczne. Gaz MAPP pali się znacznie cieplej i działa przy różnych ciśnieniach wewnętrznych. Narzędzie nieprzeznaczone do takich obciążeń termicznych może stopić wewnętrzne uszczelki, co może spowodować niebezpieczne wycieki gazu. Przed wymianą cylindrów zawsze sprawdzaj, czy Twój sprzęt jest certyfikowany do stosowania w trybie dwupaliwowym (zwykle z gwintem CGA600).
Tak. Nowoczesne zamienniki MAPP (takie jak MAP-Pro) spalają się w powietrzu o temperaturę od 130°F do 150°F wyższą niż standardowy propan. Co ważniejsze, gaz MAPP charakteryzuje się znacznie wyższą szybkością pierwotnego przenikania ciepła. Oznacza to, że dostarcza energię cieplną do metalu znacznie szybciej, skracając całkowity czas pracy.
Standardowa butla z gazem MAP-Pro o pojemności 400 g zazwyczaj zapewnia od 2 do 3 godzin ciągłego spalania. Jednakże różni się to znacznie w zależności od tego, jak szeroko otworzysz zawór regulacyjny i temperaturę otoczenia w miejscu pracy. Ponieważ MAPP tak szybko nagrzewa złącza, pojedyncza butla może często wystarczyć profesjonalnemu technikowi HVAC na kilka dni przerywanego lutowania.
W przypadku standardowej instalacji wodno-kanalizacyjnej w budynkach mieszkalnych, obejmującej małe miedziane przewody wodne (lutowanie miękkie stopami cyny/antymonu), konfiguracja na propan jest w zupełności wystarczająca. Często zaleca się zapobieganie przypadkowemu przegrzaniu. Jednakże w przypadku komercyjnych instalacji hydraulicznych, rur o dużej średnicy powyżej 1 cala lub lutowanych przewodów chłodniczych zdecydowanie zaleca się stosowanie gazu MAPP.
Chociaż jest to technicznie możliwe w przypadku bardzo cienkiego materiału, jest to wysoce nieefektywne i ryzykowne. Mosiądz i miedź szybko rozpraszają ciepło. Propan często ma trudności z pokonaniem tej utraty ciepła, co prowadzi do wydłużonych czasów nagrzewania, które spalają topnik i tworzą słabe, utlenione połączenia. Gaz MAPP jest właściwym wyborem dla tego zastosowania.
Jeśli zapłon piezoelektryczny nie działa, sprawdź najpierw przepływ gazu. Jeśli zawór zostanie zbyt szeroko otwarty, pędzący gaz dosłownie wydmuchuje iskrę elektryczną, zanim zdąży się złapać. Zawsze otwieraj zawór lekko trzaskając, aż usłyszysz cichy syk, a następnie włącz zapłon. Po drugie sprawdź czy mosiężna końcówka nie jest zatkana odpryskami topnika, które zakłócają przepływ gazu.
Ostatecznie, podczas gdy standardowy propan pozostaje fantastyczną, przystępną cenowo opcją do lekkiego lutowania i prostych zadań domowych, konfiguracja gazowa MAPP jest niekwestionowanym mistrzem w obróbce metali ciężkich. Szybki transfer ciepła i wysoka moc cieplna sprawiają, że jest on niezbędny do profesjonalnego lutowania HVAC, naprawy samochodów i zaawansowanego kształtowania metalu.
Nie marnuj czasu na czekanie, aż metal się nagrzeje i ryzykuj integralność połączenia, używając niewłaściwych narzędzi. Najmądrzejszym posunięciem dla każdego rzemieślnika jest inwestycja w wysokiej jakości sprzęt kompatybilny z dwoma paliwami, wyposażony w niezawodny zapłon piezoelektryczny i technologię płomienia wirowego. Wyposaż swoją załogę w narzędzia stworzone z myślą o realiach miejsca pracy. Zapoznaj się z pełną ofertą profesjonalnych palników ręcznych i sprzętu do lutowania w firmie Starex Weld , aby mieć pewność, że zawsze będziesz mieć dokładnie taką ilość ciepła, jaka jest wymagana do uzyskania idealnego połączenia.