
Liczba wyświetleń:0 Autor:Edytuj tę stronę Wysłany: 2026-09-09 Źródło:Ta strona


Walczysz z półcalową stalową płytą, ale masz postrzępione krawędzie i górę śmieci? Wszyscy byliśmy tam na hali produkcyjnej. Narzędzie o słabej mocy nie tylko powoduje powstawanie nadmiernego żużla; pożera to płatne godziny pracy w zatoce szlifierskiej. Niezależnie od tego, czy łatasz zardzewiałą ramę ciężarówki, czy produkujesz ciężkie podpory konstrukcyjne, dopasowanie sprzętu do codziennego obciążenia jest podstawowym krokiem w kierunku profesjonalnych, powtarzalnych wyników.
Przy ocenie konfiguracji do obróbki metalu głowica tnąca jest tak samo istotna, jak samo źródło zasilania. Klasa 60 A stała się wysoce ustandaryzowanym i niezawodnym punktem odniesienia w branży. Zapewnia precyzyjną równowagę mocy cieplnej, dokładności wymiarowej i przenośności. W tym przewodniku technicznym dowiesz się dokładnie, z czym radzi sobie ten system, jak geometria wewnętrzna wpływa na jakość cięcia i jak określić, czy jest to właściwa inwestycja dla Twoich konkretnych potrzeb produkcyjnych.
Przed zagłębieniem się w mechanikę wewnętrzną pomocne jest zrozumienie podstawowych możliwości standardowego systemu 60-amperowego. Poniższa tabela przedstawia podstawowe wskaźniki operacyjne i praktyczne korzyści sklepu wynikające z tej konkretnej architektury.
Cecha/metryka | Standardowe możliwości | Praktyczna korzyść |
|---|---|---|
Optymalna grubość cięcia | 1/2" do 5/8" (12-16mm) | Idealny do konstrukcyjnej stali miękkiej i standardowej produkcji bez nadmiernego szlifowania po spawaniu. |
Grubość odcięcia | Do 7/8" (22 mm) | Umożliwia zgrubne cięcia wyburzeniowe grubszych materiałów, gdy precyzja wymiarowa jest sprawą drugorzędną. |
Technologia startowa | Przedmuch bez HF | Bezpieczny dla wrażliwej elektroniki, nowoczesnych komputerów pojazdów (ECU) i zautomatyzowanych systemów CNC. |
Życie konsumpcyjne | Wysoka (przy suchym powietrzu) | Wydajna konstrukcja wewnętrznego wiru minimalizuje zużycie hafnu elektrody podczas długotrwałej pracy. |
Wszechstronność | Umiarkowane do ciężkiego | Wypełnia lukę pomiędzy naprawą cienkiej blachy a ciężkim cięciem blach przemysłowych. |
Zrozumienie wewnętrznej konstrukcji sprzętu pomaga wyjaśnić, dlaczego działa on stale w wymagających środowiskach. Przemysł produkcyjny w dużej mierze przyjął ten specyficzny projekt z kilku kluczowych powodów operacyjnych.
Standardowa architektura w stylu europejskim znana jest z trwałej geometrii wewnętrznej i ergonomicznej konstrukcji zewnętrznej. W przeciwieństwie do starszych, bardziej masywnych konstrukcji, wysokiej jakości palnik plazmowy IPT 60 został zaprojektowany specjalnie z myślą o zmniejszeniu zmęczenia nadgarstka operatora podczas długich, wyczerpujących sesji cięcia. Rękojeść jest zwykle wykonana z wytrzymałych na uderzenia i wysoką temperaturę polimerów. Materiał ten izoluje dłoń operatora, chroniąc jednocześnie wewnętrzne złącza z mosiądzu i miedzi tellurowej przed ekstremalnymi uszkodzeniami termicznymi.
Opierając się na tym trwałym fundamencie, mechanizm spustowy zawiera niezawodną blokadę bezpieczeństwa, która zapobiega przypadkowemu zajarzeniu łuku – co jest absolutną koniecznością podczas manewrowania w zatłoczonej i hałaśliwej hali produkcyjnej. Wewnętrzny precyzyjny dystrybutor gazu zapewnia równomierny przepływ sprężonego powietrza wokół elektrody. Tworzy to ciasny, wirujący wir, który ma kluczowe znaczenie dla utrzymania stabilnej, skupionej kolumny plazmy. Ta dokładna konstrukcja wewnętrzna sprawia, że urządzenie jest wysoce odporne na typowe awarie spotykane w przypadku standardowych rozwiązań alternatywnych, takie jak stopione miseczki ustalające lub chronicznie źle ustawione elektrody.
Być może najbardziej znaczącą zaletą technologiczną tego systemu jest mechanizm rozruchu z przedmuchem o niskiej częstotliwości (Non-HF). Starsze lub podstawowe modele często wykorzystują napięcie o wysokiej częstotliwości, aby przeskoczyć szczelinę między elektrodą a dyszą i zapalić łuk pilotujący. Choć skuteczne w wytwarzaniu iskry, rozruchy o wysokiej częstotliwości generują poważne zakłócenia elektromagnetyczne (EMI). Ten niewidoczny szum elektryczny może z łatwością usmażyć pobliskie laptopy, wrażliwe urządzenia medyczne lub cyfrowe tablice sterujące drogich maszyn.
Rozruch typu „blowback” całkowicie eliminuje to ryzyko. Wewnątrz głowicy elektroda jest obciążona sprężyną i opiera się bezpośrednio o dyszę. Kiedy pociągniesz za spust, impuls ciśnienia powietrza wypycha elektrodę do tyłu. Ta fizyczna przerwa mechanicznie rysuje łuk elektryczny bez konieczności stosowania iskry wysokiego napięcia. Jeśli używasz palnika do cięcia plazmowego w pobliżu nowoczesnych pojazdów wyposażonych w skomplikowane komputery lub integrujesz go ze skomputeryzowanym stołem do cięcia, konstrukcja z przedmuchem nie jest już tylko luksusem. Jest to rygorystyczny wymóg operacyjny.
Amperaż określa pojemność cieplną rdzenia systemu. Przy 60 amperach wkraczasz w sferę średniej i ciężkiej produkcji. Satysfakcjonujący upadek idealnie odciętej, półcalowej stalowej płyty staje się codziennością. Jednak wydajność cięcia różni się znacznie w zależności od właściwości termicznych obrabianego metalu.
Stal miękka służy jako materiał bazowy do testowania sprzętu tnącego. W tej kategorii wyróżnia się standardowa konfiguracja 60 A, często charakteryzująca się cyklem pracy wynoszącym 60% przy maksymalnej mocy wyjściowej. Operatorzy mogą stale osiągać bardzo precyzyjne i czyste cięcie stali miękkiej o grubości od 1/2 cala do 5/8 cala (12 mm do 16 mm). „Czyste cięcie” oznacza, że uzyskana krawędź nie wymaga prawie żadnego szlifowania po spawaniu. Żużel – stopiony metal przylegający do dolnej krawędzi – można łatwo odłupać szybkim uderzeniem młotka żużlowego.
Po przesunięciu do absolutnego maksimum, konfiguracja ta umożliwia w idealnych warunkach wykonywanie cięć odcinających stal miękką o średnicy do 7/8 cala (22 mm). Cięcie odcinające to powolny, szorstki proces, który pozostawia postrzępioną krawędź i duże nagromadzenie żużla. Chociaż jest bardzo przydatny do rozbiórki lub złomowania starych maszyn, nie nadaje się do wytwarzania części wymagających precyzyjnego dopasowania.
Nieco innego podejścia wymaga obróbka metali nieżelaznych. Aluminium i stal nierdzewna mają znacznie inną przewodność cieplną i temperatury topnienia w porównaniu ze stalą węglową. Aluminium bardzo szybko odprowadza ciepło. Kiedy tniesz aluminiową płytę diamentową, energia cieplna jest odprowadzana ze strefy cięcia znacznie szybciej niż w przypadku stali miękkiej.
Ponieważ metale te tak skutecznie rozpraszają ciepło, maksymalna grubość czystego cięcia jest zwykle zmniejszana o około 20% do 30%. Jeśli potrafisz gładko ciąć stal miękką 5/8", spodziewaj się, że granica czystego cięcia aluminium będzie bliższa 1/2" lub 3/8". Co więcej, podczas cięcia tych materiałów często powstają twardsze, bardziej przyczepne odpady, których usunięcie wymaga mechanicznego koła klapowego. Aby temu zaradzić, niewielkie zmniejszenie prędkości przesuwu gwarantuje, że łuk w pełni przeniknie te odblaskowe, rozpraszające ciepło stopy.
Przyglądając się uważnie najnowszym trendom w branży obróbki metali, można zauważyć wyraźną i masową zmianę. Wiele małych i średnich sklepów aktywnie odchodzi od dużych, energochłonnych 3-fazowych systemów przemysłowych i uciążliwych instalacji tlenowo-paliwowych. Zamiast tego istnieje rosnąca standaryzacja wokół kompaktowych, wysokowydajnych 60-amperowych jednostek przedmuchowych. Trend ten jest w dużej mierze napędzany eksplozją niedrogich stołów CNC. Producenci potrzebują narzędzia, które będzie w stanie przetwarzać różnorodną gamę materiałów — od cienkich paneli karoserii po grube wsporniki konstrukcyjne — bez konieczności ogromnej modernizacji infrastruktury elektrycznej.
W środowisku motoryzacyjnym mechanicy mają do czynienia z mieszanką cienkiej jak papier, zardzewiałej blachy i grubych elementów konstrukcyjnych podwozia. System 60-amperowy zapewnia tutaj duże możliwości adaptacji. Można je zmniejszyć do 30 amperów, aby ostrożnie wyciąć zardzewiałe miski podłogowe bez powodowania nadmiernego wypaczania cieplnego otaczającego cienkiego metalu.
I odwrotnie, gdy czołgasz się pod platformą, aby zbudować niestandardowe klatki bezpieczeństwa, zmodyfikować ramy ciężarówek lub wyprodukować wsporniki zawieszenia o dużej wytrzymałości, podkręcenie jej do pełnych 60 amperów zapewnia niezbędną głęboką penetrację. Jest to nieoceniony dodatek do szybkiego przecinania zapieczonych śrub wydechowych lub uporczywie zardzewiałych mocowań resorów piórowych, oszczędzając wiele godzin frustrującej pracy.
W przypadku zakładów produkcyjnych ta klasa natężenia jest niekwestionowanym głównym czynnikiem pociągającym. Budowa przyczep użytkowych, naprawa ciężkiego sprzętu rolniczego lub produkcja podpór konstrukcyjnych belek dwuteowych wymaga cięcia stali o grubości od 3/8” do 5/8”.
Próba użycia do tych zadań narzędzia o niższym natężeniu 40 A skutkuje boleśnie niską prędkością jazdy. Moc wyjściowa 60 A umożliwia producentom utrzymanie stałego, wysoce produktywnego tempa w przypadku grubych blach stalowych. Zapewnia to dotrzymanie terminów projektu bez naruszania integralności strukturalnej spawanych krawędzi.
Aby określić, czy 60 amperów jest właściwą inwestycją finansową, należy porównać je z innymi popularnymi klasami natężenia prądu, które obecnie dominują w hali produkcyjnej.
Jednostka 40A doskonale nadaje się do precyzyjnej pracy na cienkich materiałach. Jest to doskonały wybór dla techników HVAC wycinających kanały lub hobbystów pracujących nad skomplikowaną grafiką metalową. Jednak operatorzy, którzy kupują maszynę 40A, często wyrastają z niej frustrująco szybko. Podczas cięcia stali o grubości 1/2 cala łuk 40 A musi poruszać się niewiarygodnie wolno. To powolne tempo przenosi nadmiar ciepła do otaczającego metalu, powodując poważne wypaczenia i masywne gromadzenie się twardego jak skała żużla.
Jak sugerują dane branżowe, klasa 60A jest najlepszym rozwiązaniem. Oferuje wystarczającą moc cieplną, aby obsłużyć 90% zadań, z jakimi spotyka się standardowy zakład produkcyjny. W szczególności palnik do cięcia plazmowego 60 A zwykle działa wydajnie przy standardowym jednofazowym zasilaniu 220 V. Dzięki temu jest on łatwo dostępny zarówno dla dobrze wyposażonych garaży przydomowych, jak i sklepów komercyjnych, co pozwala uniknąć konieczności stosowania kosztownych trójfazowych instalacji elektrycznych.
Systemy o natężeniu znamionowym 80 A i wyższym są przeznaczone wyłącznie dla przemysłu ciężkiego, takiego jak stocznie i huty stali konstrukcyjnej. Doskonale radzą sobie z codziennym przecinaniem 1-calowej blachy stalowej. Jednak ta ogromna moc ma zauważalne wady. Elektrody są fizycznie cięższe, co powoduje szybkie zmęczenie nadgarstka. Wymagają znacznie większych rotacyjnych sprężarek powietrza, aby spełnić wysokie wymagania CFM. Ponadto większe otwory dysz wymagane do cięcia prądem 80 A tworzą bardzo szerokie nacięcie, co sprawia, że dokładne cięcie cienkiej blachy jest prawie niemożliwe.
Wydajność każdego systemu cięcia, niezależnie od jego ceny, w dużym stopniu zależy od stanu jego części eksploatacyjnych. Zrozumienie i skrupulatne zarządzanie tymi częściami to prawdziwy sekret osiągnięcia czystych cięć i drastycznego obniżenia kosztów operacyjnych.
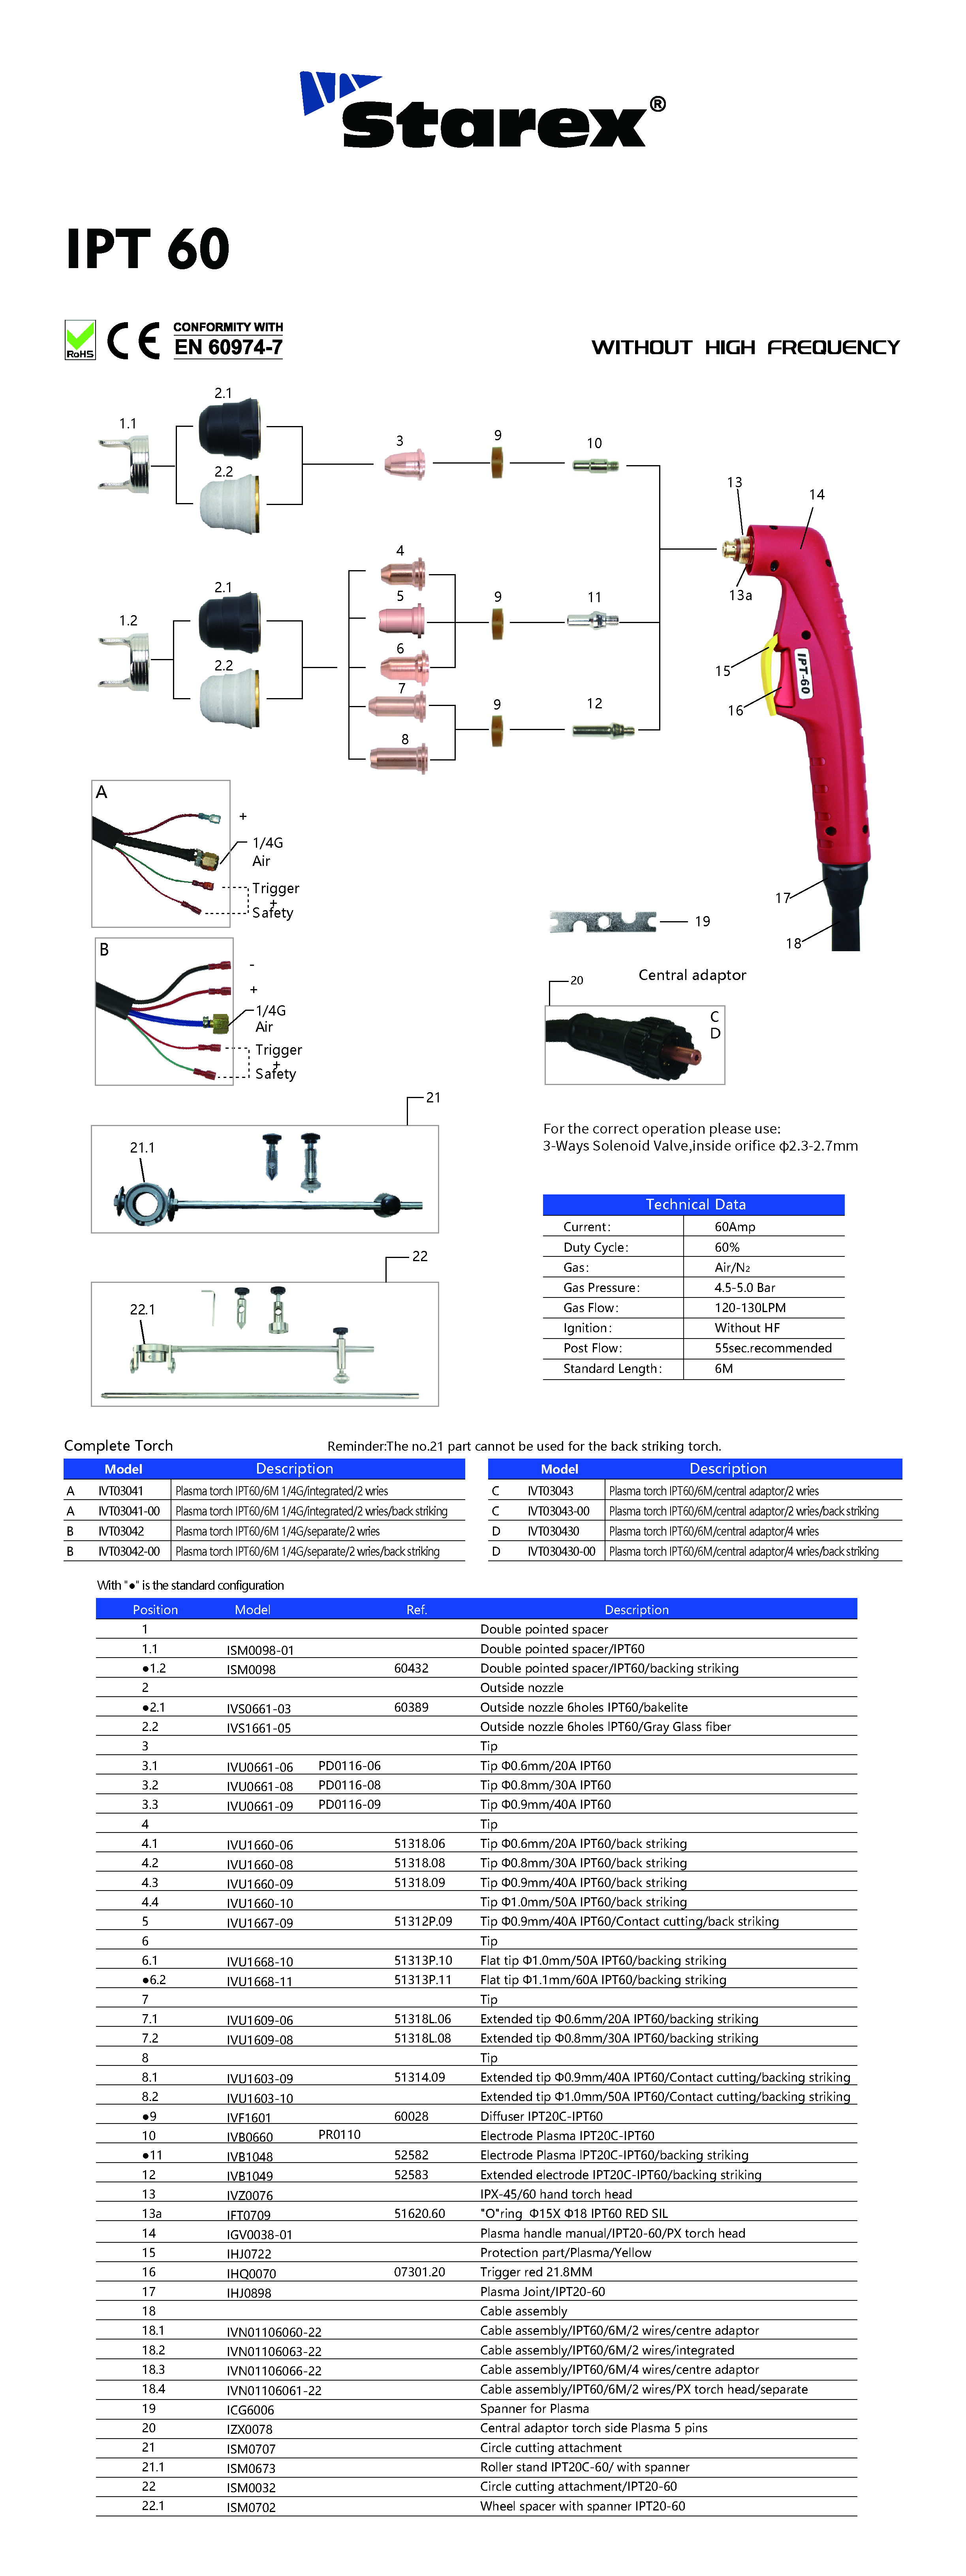
Standardowa głowica opiera się na określonym stosie precyzyjnie obrobionych komponentów do generowania i skupiania łuku plazmowego:
Elektroda: Podstawowy element przewodzący prąd elektryczny. Zawiera mikroskopijną wstawkę hafnu, która emituje elektrony, tworząc łuk.
Pierścień wirowy: pierścień ceramiczny lub polimerowy z ustawionymi pod kątem otworami. Wprowadza sprężone powietrze w wir przypominający tornado, centrując i zwężając strumień plazmy.
Dysza (końcówka tnąca): Miedziany element z precyzyjnym otworem centralnym, który skupia energię na obrabianym przedmiocie.
Nakładka ustalająca: utrzymuje ściśle razem wewnętrzne elementy i kieruje wtórne powietrze osłonowe wokół cięcia, aby ochłodzić dyszę.
Częstym błędem wśród początkujących operatorów jest używanie dokładnie tej samej dyszy do każdego zadania. Jeśli zmniejszysz natężenie prądu do 30 A, aby ostrożnie wyciąć cienki błotnik samochodu, musisz zmienić dyszę na mniejszą (np. z otworem 0,8 mm lub 0,9 mm). Używanie dużej dyszy o średnicy 1,1 mm przy niskim natężeniu prądu powoduje błądzący, nieogniskowany łuk i straszną jakość cięcia. Dla kontrastu, próba przepuszczenia pełnych 60 amperów przez małą dyszę o średnicy 0,8 mm spowoduje natychmiastowe stopienie i zniszczenie miedzianej końcówki. Zawsze dopasowuj materiały eksploatacyjne do palnika plazmowego do aktualnego ustawienia natężenia prądu.
Nawet przy perfekcyjnych procedurach konserwacyjnych sprzęt ostatecznie poddaje się trudnym warunkom środowiska produkcyjnego. Rozpoznanie objawów awarii urządzenia może zapobiec zniszczeniu materiałów i potencjalnym zagrożeniom bezpieczeństwa.
Jeśli zaczniesz doświadczać częstych przerw zapłonu, niestabilnej stabilności łuku lub łuku nagle gaśnie w połowie cięcia pomimo posiadania świeżych materiałów eksploatacyjnych, może to oznaczać uszkodzenie połączeń wewnętrznych. Kolejnym ważnym sygnałem ostrzegawczym jest nadmierne ciepło wydzielające się przez uchwyt. Jeśli uchwyt staje się nieprzyjemnie gorący w dotyku, oznacza to, że narasta wewnętrzny opór elektryczny lub występuje ukryty wyciek powietrza, który nie chłodzi elementów. Co więcej, jeśli mosiężne gwinty utrzymujące miskę ustalającą ulegną zerwaniu lub silnemu utlenieniu, części nie będą prawidłowo ustawione, co spowoduje trwałe krzywe nacięcia.
Czasami samo źródło zasilania jest w porządku, ale dostarczony fabrycznie przewód jest fatalnej jakości. Wiele niedrogich maszyn jest dostarczanych z przestarzałymi głowicami o wysokiej częstotliwości lub źle skonstruowanymi uchwytami, które łatwo się psują. Wymiana na wysokiej jakości palnika plazmowego może całkowicie zmienić działanie starszej maszyny.
Dokonując aktualizacji, należy dokładnie sprawdzić typ połączenia. Wiele nowoczesnych maszyn wykorzystuje standardowe złącze centralne „Euro”, umożliwiające prostą wymianę typu plug-and-play w ciągu kilku sekund. Inne wymagają bezpośredniego okablowania do wewnętrznych zacisków maszyny. Niezależnie od metody instalacji, wymiana zużytej lub gorszej jakości głowicy na nowoczesną konstrukcję typu „lowback” zapewnia gładsze łuki, węższe nacięcia i znacznie bezpieczniejsze działanie.
Inwestycja w wysokiej jakości sprzęt to dopiero pierwszy krok. Aby zachować precyzję i wydajność, operatorzy muszą wdrożyć rygorystyczny harmonogram konserwacji. Zaniedbanie rutynowej pielęgnacji pogarsza jakość cięcia i znacznie skraca żywotność inwestycji.
Najważniejszym czynnikiem wpływającym na trwałość każdego systemu cięcia jest jakość dostarczanego do niego sprężonego powietrza. Kiedy powietrze dostaje się do narzędzia, zostaje poddane działaniu ekstremalnej energii elektrycznej, przekształcając się w czwarty stan skupienia. Jeśli sprężone powietrze zawiera wilgoć, cząstki oleju lub nadmierną ilość pyłu warsztatowego, dynamika fizyczna łuku jest poważnie zagrożona.
Wilgoć powoduje, że cząsteczki wody pod wpływem łuku elektrycznego rozkładają się na wodór i tlen. Nadmiar tlenu powoduje szybkie i przedwczesne utlenianie emitera hafnu. Kiedy hafn wżery i ulega zbyt szybkiej degradacji, łuk staje się niestabilny, co prowadzi do cięć pod kątem. Wdrożenie wielostopniowego systemu filtracji powietrza — obejmującego filtr cząstek stałych, filtr koalescencyjny oleju i dedykowany osuszacz pochłaniający wilgoć — jest absolutnie obowiązkowe w przypadku poważnych produkcji.
Wewnętrzna mechanika opiera się na szeregu precyzyjnie obrobionych gwintów i gumowych pierścieni typu O-ring, aby zapewnić ścisłe, hermetyczne uszczelnienie. Podczas pracy powietrze jest kierowane pod ciśnieniem zwykle w zakresie od 65 do 75 PSI. Nawet mikroskopijny wyciek może zmienić dynamikę wirowania gazu.
Rutynowa konserwacja powinna zawsze obejmować dokładną kontrolę wszystkich O-ringów i połączeń gwintowych po każdej zmianie końcówek. Drobny pył metalowy powstający w procesie cięcia łatwo gromadzi się w gwintach miseczki ustalającej. Do usunięcia zanieczyszczeń użyj szczotki z miękkim włosiem i nałóż bardzo cienką warstwę nieprzewodzącego silikonowego smaru dielektrycznego na o-ringi, aby zapobiec ich wysychaniu i pękaniu.
Służąc jako najlepsze narzędzie do zastosowań średnich, system 60 A przecina grubą stal konstrukcyjną z niezwykłą łatwością, zapewniając jednocześnie precyzyjną kontrolę wymaganą w przypadku delikatnych, cieńszych metali. Doskonale wypełnia lukę pomiędzy ograniczeniami sprzętu hobbystycznego a nadmiernym zapotrzebowaniem mocy ciężkich maszyn przemysłowych.
Łącząc to wszechstronne narzędzie z czystym, suchym powietrzem i skrupulatnie konserwowanymi materiałami eksploatacyjnymi, możesz zapewnić spójne, profesjonalne wyniki w każdym projekcie. Jeśli chcesz ulepszyć możliwości swojego warsztatu, wyeliminować problemy z zakłóceniami elektromagnetycznymi i przekonać się o wydajności szybszych i czystszych cięć, zapoznaj się z profesjonalnym sprzętem i standardowymi opcjami wymiany dostępnymi w firmie Starex Weld, aby idealnie dopasować się do codziennych obciążeń produkcyjnych.
Tak, ogólnie można używać przewodu o natężeniu 60 A w maszynie 45 A lub 50 A, pod warunkiem, że połączenia fizyczne (takie jak wtyczka euro/centralna) są kompatybilne. Oznaczenie 60A wskazuje maksymalny bezpieczny próg działania urządzenia. Praca przy napięciu 50 amperów jest w rzeczywistości bardzo korzystna; utrzymuje chłodniejszą temperaturę głowicy, zmniejsza naprężenia termiczne elementów wewnętrznych i zauważalnie wydłuża żywotność części eksploatacyjnych.
Zazwyczaj taka konfiguracja wymaga dynamicznego ciśnienia powietrza w zakresie od 65 do 75 PSI (około 4,5 do 5,0 barów), gdy powietrze aktywnie przepływa. Ważne jest, aby mierzyć to ciśnienie dynamicznie (podczas cyklu usuwania gazu), a nie statycznie. Jeżeli podczas pracy ciśnienie spadnie zbyt nisko, łuk nie będzie miał prędkości potrzebnej do usunięcia stopionego metalu z szczeliny, a dysza prawdopodobnie się stopi. Aby uzyskać dokładną kalibrację, zawsze zapoznaj się z instrukcją obsługi konkretnej maszyny.
Cięcie ciągnione — oparcie końcówki bezpośrednio na obrabianym przedmiocie — jest możliwe, ale tylko w przypadku użycia specjalistycznego materiału eksploatacyjnego osłony ciągnącej. System ten działa przy natężeniu na tyle wysokim, że przeciągnięcie odsłoniętej miedzianej dyszy bezpośrednio po metalu spowoduje „podwójny łuk”. To destrukcyjne zjawisko wymusza wyładowanie prądu elektrycznego od elektrody do dyszy, a następnie do metalu, natychmiast niszcząc otwór. Bez osłony hamulca należy zachować ręczną odległość dystansu wynoszącą około 1/16” do 1/8” (1,5 mm do 3 mm).
Cięcie pod kątem lub ukosem jest prawie zawsze spowodowane zużyciem lub uszkodzeniem materiałów eksploatacyjnych. Jeżeli precyzyjny otwór środkowy miedzianej dyszy zostanie przedmuchany, nieokrągły lub zatkany roztopionymi odpryskami, strumień plazmy będzie wychodził pod kątem. Dodatkowo, jeśli pierścień zawirowujący jest pęknięty lub zatkany brudem, wir powietrzny nie będzie prawidłowo wycentrowywał łuku. Wymień dyszę i elektrodę, sprawdź pierścień zawirowujący i upewnij się, że palnik jest ustawiony idealnie prostopadle do przedmiotu obrabianego.
W przeciwieństwie do elektrod i dysz, które są regularnie zużywane, pierścień zawirowujący nie jest narażony na bezpośrednie działanie łuku elektrycznego. Jest on jednak poddawany działaniu wysokiej temperatury i sprężonego powietrza. Należy to sprawdzać za każdym razem, gdy zmieniasz końcówki tnące. Poszukaj mikroskopijnych pęknięć, stopionych krawędzi lub zatkanych otworów wentylacyjnych. Ogólną zasadą warsztatu jest wymiana pierścienia zawirowującego co 10–15 wymian elektrod, aby mieć pewność, że wir powietrza pozostaje idealnie zrównoważony i zwężony.